Soldadora láser portátil: cómo funciona, cuánto cuesta y qué ventajas ofrece
En los últimos años, la soldadura por láser de fibra óptica ha pasado de ser una tecnología restringida a plantas automotrices a convertirse en una alternativa portátil para talleres metalmecánicos, carpinterías de acero inoxidable y empresas de montaje.
≡Índice de contenidosMostrar índice (10)Plegar
1. ¿Qué es una soldadora láser portátil?
A diferencia de los métodos de arco eléctrico convencionales (electrodo revestido SMAW, hilo continuo MIG/MAG o electrodo de tungsteno TIG), la soldadura por láser utiliza una fuente de luz coherente de alta intensidad para fundir el material base y, opcionalmente, un alambre de aporte.
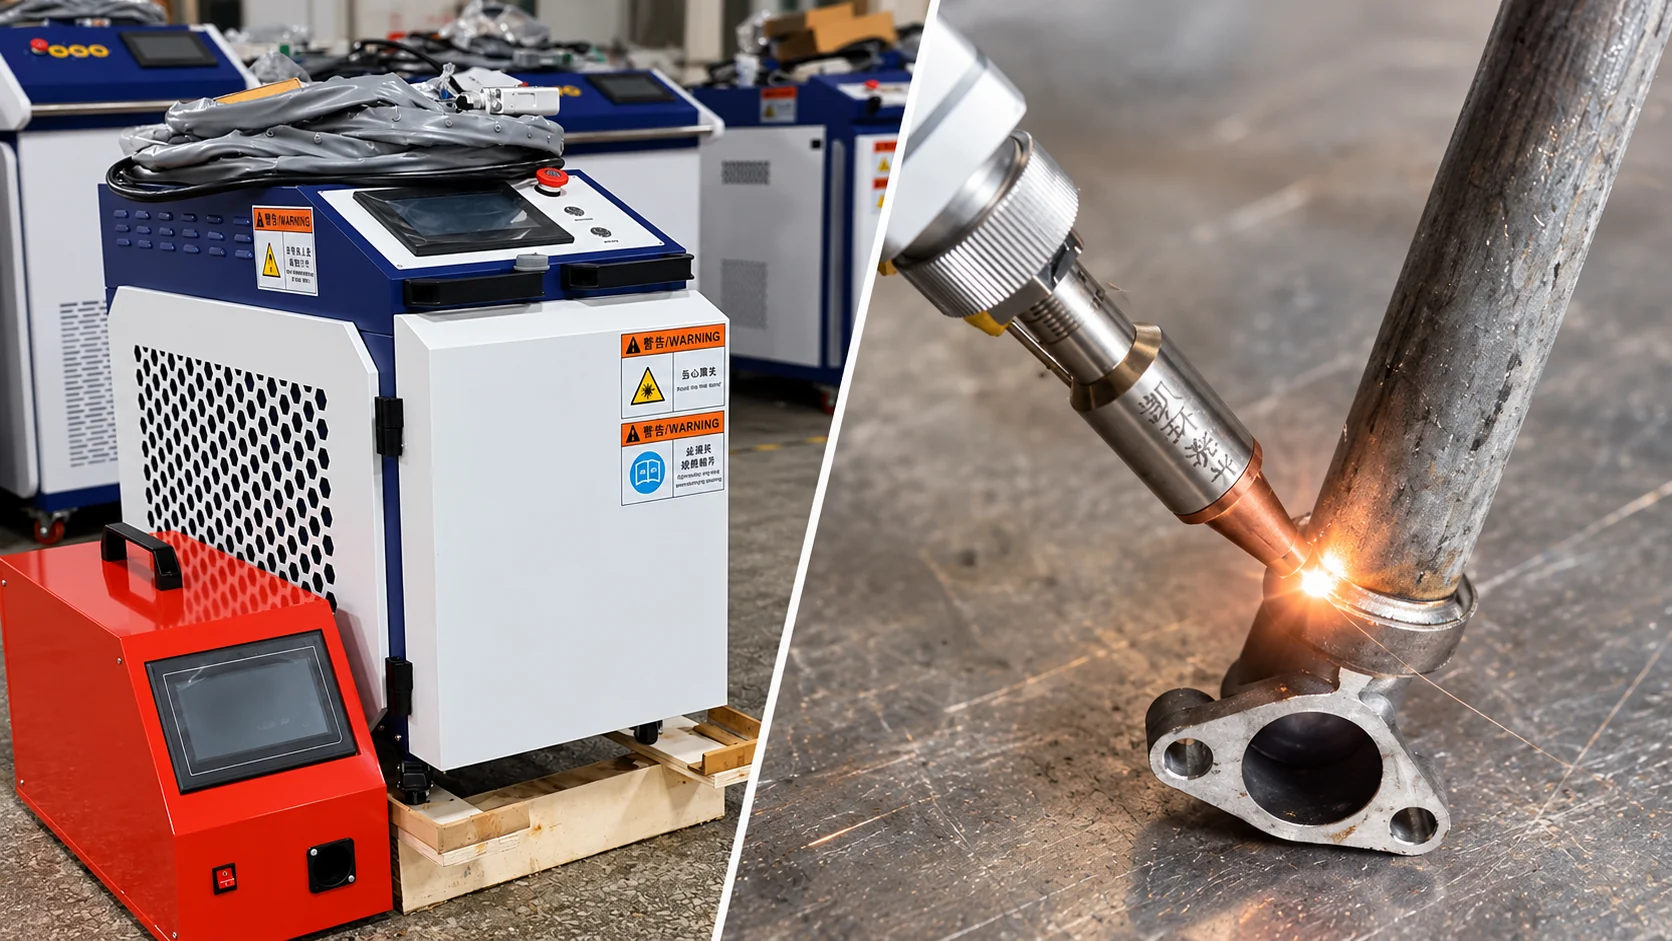
El sistema se fundamenta en un resonador o módulo láser —frecuentemente de fibra óptica dopada con tierras raras como iterbio— excitado por diodos semiconductores. Este genera una radiación continua o modulada en el espectro infrarrojo cercano (con longitudes de onda habituales en torno a 1064–1080 nm, según el tipo y diseño del resonador). La radiación viaja a través de un cable de fibra óptica blindado hasta una antorcha manual que integra ópticas de colimación, enfoque y protección.
El término «portátil» en el sector industrial no alude a una herramienta ligera sin restricciones, sino a una unidad móvil o compacta montada sobre ruedas que agrupa la fuente de alimentación, los controles digitales, el sistema de refrigeración y, en su caso, el alimentador de alambre.
Es importante destacar que las configuraciones varían significativamente según el fabricante: existen modelos refrigerados por aire para potencias moderadas y modelos con circuito de enfriamiento líquido (chiller) para ciclos de trabajo continuo; el peso de la antorcha oscila generalmente entre menos de 1 kg y más de 1,5 kg según su óptica y ergonomía; y no todas las unidades incorporan alimentador de microalambre, ya que muchas tareas se ejecutan en modo autógeno. Asimismo, su condición transportable no exime en ningún caso de contar con una instalación eléctrica adecuada, suministro de gas de protección y una cabina de seguridad perimetral certificada.
2. ¿Cómo funciona la soldadura por haz de luz?
El principio operativo consiste en concentrar una potencia óptica elevada sobre una superficie diminuta (con diámetros focales típicos que oscilan entre 0,1 y 0,5 mm según las lentes instaladas), logrando densidades de energía extremadamente altas en el punto de contacto.
Según la densidad de potencia aplicada, la velocidad de avance y las propiedades térmicas del metal, el proceso puede operar en dos modalidades principales:
• Régimen de conducción térmica: cuando la densidad de energía se mantiene por debajo del umbral de vaporización, el calor se transfiere al material principalmente por conducción superficial. Este modo produce cordones anchos y poco profundos, idóneo para uniones de espesor mínimo o costuras donde prima el aspecto estético exterior.
• Régimen de penetración profunda («keyhole» o cerradura): cuando la densidad de potencia supera cierto umbral, el metal alcanza rápidamente su punto de ebullición y se vaporiza localmente. La presión del vapor crea una microcavidad o canal profundo rodeado de metal líquido, lo que permite que el haz de luz penetre a mayor profundidad en la junta con una velocidad de avance elevada. Al avanzar la antorcha, el metal fundido fluye alrededor de la cavidad y se solidifica en milésimas de segundo.
En ambas modalidades, la zona térmicamente afectada (ZAC) suele ser significativamente más estrecha que en los procesos de arco tradicionales, lo que contribuye a reducir las distorsiones angulares y las tensiones residuales, siempre que los parámetros de avance y enfriamiento sean los adecuados.
3. ¿Qué materiales y espesores puede soldar?
La capacidad efectiva de soldadura, la penetración alcanzada y la calidad metalúrgica no son valores universales ni fijos: dependen directamente de la potencia de la fuente láser, la longitud de onda y calidad del haz, la conductividad térmica y reflectividad del material, la preparación y ajuste de la junta, los parámetros de proceso (velocidad, modulación, gas de asistencia) y los requisitos normativos de resistencia mecánica aplicables a la unión.
Entre los metales comúnmente procesados en taller destacan:
• Aceros inoxidables (series austeníticas y ferríticas como 304, 316 o 430): presentan una alta absorción del haz infrarrojo y menor conductividad térmica, lo que permite uniones estables y con reducida decoloración térmica. Aunque minimiza la oxidación superficial frente al arco eléctrico convencional, no elimina por completo la necesidad de limpieza, decapado o pasivado cuando se exige resistencia química o acabado sanitario.
• Acero al carbono y estructural: permite realizar costuras de penetración continua a velocidades superiores a TIG manual en espesores delgados. Como referencia documental de equipos comerciales del segmento de 1.500 W a 2.000 W (por ejemplo, especificaciones técnicas de IPG Photonics LightWELD), se documentan capacidades típicas de soldadura a tope de hasta 4 mm por una sola cara, o de mayor espesor mediante cordones por ambas caras o preparación de chaflán, siempre sujeto a pruebas de calificación de procedimiento.
• Aluminio y aleaciones ligeras (series 5000, 6000): es técnicamente soldable, pero demanda mayor potencia óptica y un control estricto del gas de protección (argón de alta pureza) debido a la elevada reflectividad inicial del aluminio en estado sólido, su alta conductividad térmica y su propensión a la porosidad por hidrógeno.
• Metales de alta reflectividad (cobre y aleaciones): el cobre puro refleja un porcentaje muy alto de la radiación infrarroja cercana y disipa el calor con rapidez extrema. Para lograr soldaduras confiables se requieren fuentes de alta potencia, oscilaciones específicas o fuentes láser con longitudes de onda optimizadas, además de una rigurosa técnica de taller.
• Uniones de metales diferentes (disímiles): la soldadura láser posibilita la unión de ciertas combinaciones de materiales distintos (por ejemplo, determinados aceros con aleaciones de níquel o cobre con acero) con mayor precisión en el aporte térmico que el arco. No obstante, no se trata de una compatibilidad generalizada: estas uniones conllevan importantes desafíos metalúrgicos debido a las diferencias en puntos de fusión, coeficientes de dilatación térmica y la posible formación de fases intermetálicas frágiles, requiriendo estudios específicos y procedimientos cualificados para evitar fallos por agrietamiento.
4. Principales aplicaciones en talleres y obras
La implementación de equipos de soldadura láser manual en talleres y plantas de manufactura se orienta a piezas de chapa metálica de espesor delgado a medio, donde el control del aporte térmico y la reducción de horas de acabado manual ofrecen beneficios de productividad:
Mobiliario y carpintería en acero inoxidable
Mesas de trabajo, campanas, barandales y mobiliario gastronómico donde la reducción del aporte térmico ayuda a conservar el acabado estético y disminuye las horas de lijado.
Conductos y sistemas de ventilación (HVAC)
Unión longitudinal y de accesorios en chapas finas galvanizadas o inoxidables, requiriendo un ajuste riguroso de bordes para evitar aberturas.
Gabinetes y envolventes eléctricas
Cajas metálicas y armarios de distribución donde el menor aporte de calor contribuye a preservar la precisión geométrica de marcos, puertas y bisagras.
Estructuras ligeras y cerramientos de transporte
Fijación de paneles laterales, tolvas de descarga y componentes secundarios de carrocería. Nota: recipientes a presión, depósitos de combustible o estructuras primarias de seguridad requieren procedimientos cualificados y cumplimiento de normativas específicas de fabricación.
5. Ventajas y limitaciones de esta tecnología
Una evaluación técnica rigurosa de la soldadura láser manual requiere sopesar sus virtudes frente a sus restricciones operativas, evitando atribuirle una superioridad absoluta sobre métodos tradicionales consolidados como TIG y MIG/MAG:
Ventajas operativas
- •Menor aporte térmico relativo: al concentrar la energía en un área pequeña, tiende a reducir la distorsión angular y alabeo en láminas delgadas, aunque no elimina las tensiones residuales.
- •Velocidad de traslación competitiva: en juntas a tope bien ajustadas de 1 a 2 mm, puede alcanzar velocidades de avance superiores a las del proceso TIG manual.
- •Reducción potencial del repaso: genera cordones más estrechos y uniformes que suelen disminuir los tiempos de desbaste y esmerilado posterior, sin garantizar la omisión de tratamientos de limpieza.
- •Facilidad inicial de guiado: la antorcha ligera con apoyo permite al operario guiar el cordón de manera estable, si bien la parametrización correcta y el control de calidad interno requieren formación técnica calificada.
Limitaciones de proceso
- •Tolerancia estricta al desajuste de juntas: el haz fino exige tolerancias de ensamble muy reducidas (generalmente brechas inferiores a 0,5–1 mm incluso con oscilación wobble y alambre de aporte).
- •No sustituye al arco en soldadura pesada: no está orientada a reemplazar procesos de alto depósito como arco sumergido o MIG/MAG pesado en vigas estructurales o chapas gruesas.
- •Sensibilidad óptica y mantenimiento: las lentes de enfoque y los vidrios de protección exigen limpieza rigurosa y reemplazo periódico ante salpicaduras o contaminantes.
- •Aspecto visual vs. integridad estructural: una costura de aspecto externo prolijo no asegura por sí misma la ausencia de defectos internos (falta de fusión en la raíz o porosidad), requiriendo controles de calidad.
Comparativa directa: Láser vs. TIG vs. MIG
Rendimiento relativo en chapa delgada y trabajo en taller
| Aspecto | Soldadora Láser | TIG Manual | MIG / MAG |
|---|---|---|---|
| Velocidad en chapa delgada | Alta a muy alta en juntas bien ajustadas | Moderada / lenta | Rápida |
| Distorsión térmica | Baja (menor zona afectada por calor) | Media / alta en calibres finos | Media / alta |
| Acabado del cordón | Fino y uniforme; menor desbaste habitual | Excelente acabado estético y control | Requiere desbaste según aplicación |
| Tolerancia a holguras de ensamble | Exigente (demanda corte y armado preciso) | Moderada (permite aporte manual flexible) | Alta (gran capacidad de relleno) |
| Inversión en equipo y seguridad | Elevada (equipo clase 4 y cerramiento) | Accesible / moderada | Accesible |
6. ¿Cuánto cuesta una soldadora láser portátil?
Una soldadora láser portátil supone una inversión inicial más elevada que la mayoría de los equipos tradicionales de electrodo, TIG o MIG/MAG. Esta diferencia se debe a la complejidad del generador de fibra óptica, el sistema óptico de colimación y enfoque en la antorcha, y los circuitos de control y refrigeración necesarios para mantener un haz estable y seguro.
El precio de estos equipos varía según la potencia óptica (habitualmente de 1.500 W a 3.000 W), el sistema de enfriamiento y los accesorios incluidos, como el alimentador de alambre. Además, existe una brecha notable entre comprar directamente a un fabricante extranjero —asumiendo fletes, aranceles de importación y gestión técnica propia— y adquirir el equipo mediante un distribuidor local que incluya soporte técnico, garantía en el país y homologación.
Precios internacionales de referencia
Referencia de fábrica anunciada por el fabricante Fulai Laser para configuraciones estándar refrigeradas por agua.
| Potencia | Precio anunciado de referencia |
|---|---|
| 1.500 W | US$ 2.860 |
| 2.000 W | US$ 4.145 |
| 3.000 W | US$ 5.290 |
Precios de referencia anunciados por el fabricante Fulai Laser para configuraciones estándar con refrigeración por agua (chiller S&A, antorcha Sup y resonador Raycus o Max). Estas cifras corresponden a valores de fábrica en origen (EXW China) y no representan un mínimo garantizado del mercado: equipos con cabezales multifunción (corte y limpieza), refrigeración por aire o comercializados por otras marcas suelen presentar costos superiores.
Precios de referencia en Latinoamérica
Ejemplos comerciales en distribuidores de la región, en estricto orden por mercado.
BODOR ECO 6
Precio comercial en tienda web. El proveedor indica explícitamente que no incluye IVA.
AXT-LASER1500 y AXT-LASER2000
Precios de catálogo oficial en tienda en línea. El modelo de 2.000 W incluye funciones de soldadura, corte y limpieza.
Máquina de soldadura láser portátil de fibra óptica
Precios publicados en catálogo web según la potencia seleccionada del equipo.
Soldadora Láser Portátil 1500W UMW
Precio de catálogo en tienda oficial. Equipo refrigerado por aire con capacidad de penetración de hasta 4 mm.
Otros gastos que debes considerar
El desembolso real de incorporar una soldadora láser va más allá del valor del equipo. El impacto final de estos gastos complementarios depende del país, las instalaciones existentes en el taller y las características de cada máquina.
- Transporte, impuestos e importación:En compras directas al exterior deben contemplarse los costos de transporte internacional (marítimo o aéreo), seguros de carga, honorarios de despacho aduanero y los aranceles e impuestos locales aplicables a la importación.
- Instalación eléctrica adecuada al equipo:Los requerimientos de suministro eléctrico (tensión, corriente, número de fases y protecciones) dependen de las especificaciones de cada fabricante y de la potencia de la máquina. La instalación debe consultarse en el manual técnico y verificarse en taller con personal electricista cualificado, incluyendo una toma de tierra física adecuada.
- Cerramientos y medidas de seguridad láser:Al tratarse de equipos de Clase 4, la normativa de seguridad exige delimitar un Área Controlada de Láser mediante cabinas cerradas o cortinas y biombos perimetrales homologados para la longitud de onda de trabajo (aprox. 1064–1080 nm), complementados con señalización de advertencia y dispositivos de enclavamiento.
- Protección personal especializada:Es indispensable contar con gafas y pantallas faciales certificadas específicas para radiación láser. La densidad óptica (OD) y la montura deben seleccionarse tras una evaluación técnica del riesgo según la potencia y las normas vigentes, sin asumir un valor universal. Se complementa con guantes de caña larga y vestimenta ignífuga libre de elementos reflectantes.
- Gas de protección:Suministro constante de gas de asistencia (comúnmente argón o nitrógeno de alta pureza) con manorreductor de doble etapa para evitar la oxidación del cordón durante la soldadura.
- Consumibles y mantenimiento:Reposición periódica de lentes protectoras de cuarzo de la antorcha, boquillas de cobre para soldar o limpiar, anillos cerámicos y recambio de fluidos o filtros del sistema de refrigeración.
- Formación del personal:Capacitación técnica formal para los operarios sobre la parametrización del proceso, los riesgos específicos de las fuentes láser Clase 4 y los procedimientos de parada de emergencia antes de iniciar la producción.
7. ¿Qué considerar antes de comprar?
Antes de tomar una decisión de inversión para tu taller o negocio, revisa esta lista de comprobación práctica:
1. Evalúa el volumen y tipo de piezas en tu producción
La inversión se amortiza con mayor rapidez en talleres con producción seriada o continua de chapa delgada (como acero inoxidable o aluminio) donde las horas dedicadas al desbaste y pulido manual representan un cuello de botella. Para herrería pesada o reparaciones de campo abierto, los procesos de arco siguen siendo más rentables y versátiles.
2. Verifica el respaldo técnico y stock de consumibles
Asegúrate de que el proveedor cuente con inventario local permanente de vidrios de protección óptica, boquillas de cobre, colimadores y servicio técnico calificado para diagnosticar la fuente láser y el sistema de refrigeración sin paralizar tu taller.
3. Revisa la instalación eléctrica y suministro de gas con personal calificado
Los requerimientos eléctricos dependen estrictamente de las especificaciones del fabricante: algunos modelos compactos operan con líneas monofásicas dedicadas, mientras que unidades de mayor potencia demandan acometidas bifásicas o trifásicas con interruptores termomagnéticos específicos y puesta a tierra certificada. Consulta siempre la placa técnica y coordina la instalación con personal eléctrico calificado, junto con un suministro continuo de gas de protección de alta pureza.
8. Seguridad y precauciones indispensables (Equipos Láser Clase 4)
Los equipos manuales de soldadura láser de fibra pertenecen a la Clase 4 según la clasificación internacional de seguridad láser (como las normas ANSI Z136.1, IEC 60825-1 y las directrices de la American Welding Society). Se trata de la categoría de mayor riesgo: el haz directo y sus reflejos pueden causar ceguera permanente instantánea y quemaduras graves en la piel, además de representar un riesgo potencial de incendio.
Las medidas preventivas y barreras de control obligatorias comprenden:
• Peligro de radiación directa y reflejada: el haz en el infrarrojo cercano (aprox. 1064–1080 nm) es completamente invisible al ojo humano, lo que anula el reflejo corneal natural de parpadeo. Tanto la reflexión especular (en metales pulidos o brillantes) como la reflexión difusa (en superficies rugosas) retienen energía suficiente para dañar la retina de forma irreversible a distancias considerables.
• Área Controlada de Láser (LCA) y cerramientos perimetrales: la operación NUNCA debe realizarse en un taller abierto compartido con otros trabajadores desprotegidos. Es mandatorio delimitar una zona exclusiva con cabina cerrada o cortinas y biombos opacos certificados específicamente para la longitud de onda y potencia del equipo. Los accesos deben contar con señalización luminosa de advertencia e interbloqueos de seguridad (interlocks) que desactiven el haz si una puerta se abre inadvertidamente.
• Protección ocular y facial específica: las caretas tradicionales de soldadura por arco (grados DIN 9 a 13) NO brindan protección contra la radiación láser infrarroja. Es indispensable utilizar gafas de seguridad y pantallas faciales certificadas (con marcado de norma CE EN 207 o ANSI Z136) que indiquen explícitamente la longitud de onda de protección (ej. 1064–1080 nm) y la Densidad Óptica (OD) requerida, calculada de acuerdo con la potencia máxima y el nivel de exposición accesible del equipo. Importante: unas gafas protectoras por sí solas no transforman un espacio abierto en un lugar seguro para el resto del personal.
• Protección dérmica y corporal: los operarios deben portar vestimenta de protección ignífuga y no reflectante (como chaquetas pesadas de cuero de soldador), guantes de cuero de caña larga y calzado de seguridad para proteger la piel ante reflexiones accidentales y salpicaduras.
• Extracción localizada de humos y vapores: la alta concentración energética vaporiza rápidamente metales y recubrimientos, liberando partículas finas respirables y humos metálicos tóxicos. Es indispensable disponer de un sistema de captación localizada de humos en el punto de soldadura con filtración de alta eficiencia.
• Capacitación, evaluación de riesgos y Oficial de Seguridad Láser (LSO): todo operario debe recibir capacitación técnica formal sobre los riesgos y procedimientos de parada de emergencia antes de operar el equipo. Se recomienda designar o consultar a un Oficial de Seguridad Láser (LSO) para efectuar la evaluación de riesgos conforme a la normativa aplicable y seguir escrupulosamente el manual del fabricante.
9. Conclusión y balance editorial
La soldadora láser manual representa una evolución técnica significativa en el sector metalmecánico, ofreciendo tasas de productividad elevadas, reducida distorsión por calor y acabados homogéneos en piezas de chapa delgada de acero inoxidable, acero al carbono y aleaciones ligeras.
Sin embargo, no constituye una solución universal para todos los procesos de unión: los métodos convencionales de arco eléctrico (MIG/MAG, TIG y electrodo revestido) conservan plena vigencia técnica y económica en soldadura estructural, calderería de gran espesor, montajes en campo y situaciones con tolerancias de ensamble amplias. Su adopción exitosa exige evaluar con prudencia el retorno de inversión, garantizar el cumplimiento estricto de las normas de seguridad láser Clase 4 y capacitar adecuadamente al personal operativo.
Preguntas frecuentes
Respuestas directas a las inquietudes más comunes de quienes evalúan esta tecnología.
¿Una soldadora láser puede sustituir por completo a una máquina MIG o TIG?
No. Aunque en chapa delgada bien ajustada aventaja a los métodos tradicionales en velocidad y menor distorsión térmica, los procesos MIG/MAG y TIG siguen siendo superiores y más económicos en calderería pesada, estructuras de gran espesor, tolerancias de junta abiertas o trabajos de campo donde no es viable implementar cerramientos de seguridad láser.
¿Es difícil aprender a operar un equipo de soldadura láser manual?
La ergonomía de la antorcha y el guiado con apoyo facilitan el aprendizaje inicial del movimiento manual en comparación con TIG. Sin embargo, lograr uniones de calidad estructural comprobable exige capacitación técnica rigurosa para ajustar la potencia, la modulación, el caudal de gas y los parámetros de oscilación, además de un estricto entrenamiento en seguridad.
¿Qué espesores de metal se pueden soldar en la práctica?
El espesor admisible depende de la potencia de la fuente (por ejemplo, 1.500 W a 2.000 W suelen permitir uniones a tope de hasta 3–4 mm por cara en acero y aluminio bajo condiciones óptimas), del diseño de la junta, del gas y de si se utiliza alambre de aporte. No existen espesores máximos universales y siempre deben validarse mediante pruebas y especificaciones del fabricante.
¿Resulta rentable adquirir una soldadora láser para cualquier taller?
Su rentabilidad depende del perfil de trabajo del taller. En empresas con producción continua de piezas delgadas en acero inoxidable o aluminio donde el desbaste posterior representa un alto costo de mano de obra, el retorno de inversión suele ser positivo. Para talleres con trabajos esporádicos o enfocados en perfiles gruesos de hierro, el costo del equipo y de las adecuaciones de seguridad resulta difícil de amortizar a corto plazo.
¿Basta con usar gafas de seguridad para trabajar con una soldadora láser?
No. Al ser equipos láser industriales Clase 4, las gafas (con longitud de onda y Densidad Óptica certificadas) son indispensables pero insuficientes por sí solas. La normativa exige delimitar un área controlada con cabina o biombos opacos certificados para proteger al resto del taller, contar con enclavamientos de acceso, ropa ignífuga y extracción localizada de humos metálicos.